Les environnements d’inspection à haute cadence nécessitent un éclairage précis et adaptable pour garantir une qualité d’image constante, quels que soient les types de produits et les conditions de production. À mesure que les systèmes d’inspection se déploient sur plusieurs postes, le pilotage de l’éclairage gagne en complexité, notamment lorsque les différentes étapes exigent des configurations optiques variées ainsi qu’une synchronisation rigoureuse avec les systèmes d’imagerie.
Par ailleurs, l’extension des systèmes s’accompagne souvent d’une complexification du câblage et des procédures d’installation et de configuration, ce qui allonge les délaisde mise en service et de modification ultérieure.
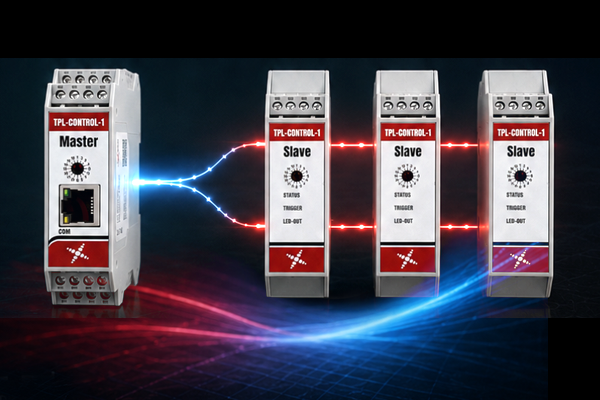
Pour relever ces défis, cette application utilise le TPL-CONTROL-1, un contrôleur externe pilotable via Ethernet et RS232, conçu pour centraliser la commande et permettre une gestion évolutive de plusieurs éclairages de vision industrielle au sein d’une architecture système unique. Ce contrôleur accepte un jeu de commandes ASCII compact via ces deux interfaces ; il est ainsi possible de modifier l’intensité, le timing de déclenchement et le mode de fonctionnement directement depuis un automate (PLC), un système de vision ou un terminal, sans nécessiter de logiciel dédié.
Défis du marché de la vision industrielle
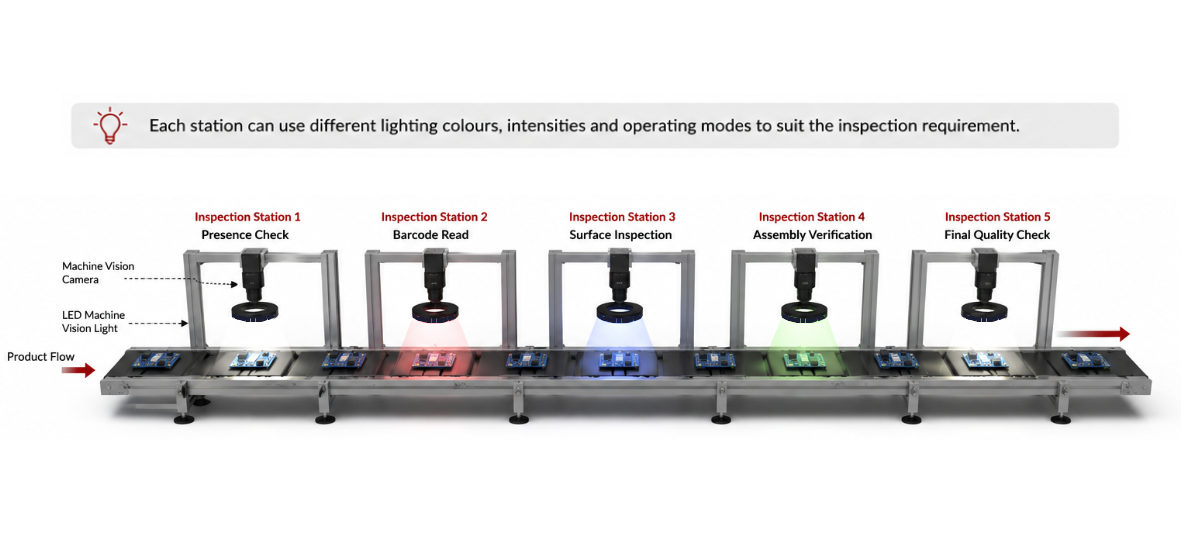
- Défi n° 1 – Points de contrôle multiples aux exigences d’éclairage variables : une ligne de production à haut volume contrôle des produits de formes, tailles, surfaces et matériaux différents. Chaque étape de la production peut nécessiter des couleurs, des intensités ou des modes de fonctionnement d’éclairage distincts, ce qui rend difficile la gestion efficace de multiples systèmes d’éclairage indépendants.
- Défi n° 2 – Synchronisation précise entre l’éclairage, les caméras et les déclenchements : la fiabilité de la vision industrielle repose sur une synchronisation précise entre l’éclairage et la capture d’images. À mesure que le nombre de caméras et de postes d’inspection augmente, le maintien d’une synchronisation précise devient plus complexe. Un déclenchement mal coordonné peut entraîner une incohérence des images, une réduction de la précision de l’inspection et une baisse de l’efficacité de la production.
- Défi n° 3 – Réduction de la complexité du câblage et accélération de la configuration :les systèmes d’inspection à grande échelle peuvent nécessiter un câblage important et des temps de mise en service longs. Les installations complexes sont chronophages, ce qui rend la reconfiguration plus difficile et peut nuire à l’optimisation des systèmes lorsque les exigences de production évoluent.
Les configurations traditionnelles reposent sur :
- Des contrôleurs individuels pour chaque éclairage
- Une visibilité limitée sur les performances du système
- Des diagnostics complexes et des problèmes de mise à l’échelle
Solutions
Le TPL-CONTROL-1 sert de contrôleur central Ethernet pour piloter jusqu’à 16 éclairages de vision industrielle répartis sur la ligne de production. Il fonctionne comme un contrôleur strobe dédié aux éclairages LED, permettant un éclairage pulsé précis ainsi qu’une synchronisation avec des applications d’imagerie à haute vitesse. Il offre un point unique de configuration et de contrôle, assurant une gestion cohérente de tous les canaux d’éclairage connectés.
- Solution 1– Commande et contrôle centralisés via Ethernet et RS232
Tous les canaux d’éclairage sont configurés et gérés par le TPL-CONTROL-1 via un contrôleur Ethernet. Cela permet d’attribuer aux éclairages des paramètres de fonctionnement spécifiques comme la couleur, l’intensité et le mode, sans avoir besoin de contrôleurs séparés à chaque poste. Puisque le RS232 et l’Ethernet partagent la même structure ASCII, les mêmes commandes permettent d’intégrer un éclairage dans un automate programmable, un script de test ou la séquence E/S d’un système de vision, sans aucune traduction de protocole. La luminosité de chaque canal, par exemple, se règle à l’aide d’une commande qui spécifie le canal et le pourcentage cible, et le contrôleur confirme immédiatement la modification, permettant ainsi aux opérateurs de vérifier et ajuster la luminosité en temps réel plutôt que d’attendre un outil de configuration spécifique du fabricant.
- Solution 2 – Contrôle indépendant des canaux avec déclenchement précis
Chaque sortie d’éclairage peut être configurée indépendamment en termes d’intensité, de durée d’impulsion et de réponse au déclenchement. Des entrées de déclenchement externe permettent une synchronisation précise entre l’éclairage et la capture par caméra, garantissant ainsi une acquisition d’images cohérente sur tous les points d’inspection.
- Solution 3 – Architecture modulaire et évolutive
Le système est conçu pour permettre une extension flexible, autorisant l’ajout, le retrait ou le remplacement de luminaires compatibles sans nécessiter une refonte du système. Cela réduit la complexité du câblage et simplifie la reconfiguration à mesure que les besoins de production évoluent.
Comment le TPL-CONTROL-1 assure un contrôle intelligent de l'éclairage
Le TPL-CONTROL-1 associe la commande de l’éclairage à une surveillance continue du système. Des commandes sont transmises par le contrôleur à chaque éclairage connecté, tandis que des informations de fonctionnement et de diagnostic sont renvoyées en temps réel. Cette communication bidirectionnelle offre aux opérateurs une visibilité totale sur le système d’éclairage, facilitant considérablement la mise en service, la surveillance et la maintenance. Le même jeu de commandes est utilisé, que le contrôleur soit piloté via RS232 ou Ethernet ; il est ainsi aisé de passer du RS232 à l’Ethernet sans modifier le mode de pilotage du système.
Contrôleur -> Éclairage
- Définir l’intensité (0 à 100 % par canal, par pas de 1 %)
- Configurer le timing de déclenchement (durée d’impulsion et délai définis en microsecondes par canal, pour une synchronisation précise avec l’exposition de la caméra)
- Sélectionner le mode de fonctionnement
- Mettre à jour les paramètres de contrôle
Éclairage -> Contrôleur
- Signaler la tension de fonctionnement
- Renvoyer des informations d’état
- Fournir des données de diagnostic et de stabilité
Ce retour d’information continu permet de s’assurer que chaque éclairage fonctionne correctement, facilitant ainsi la détection rapide des défauts et garantissant une performance d’inspection constante tout au long de la ligne de production.
Résultats et avantages
- Fiabilité accrue des processus grâce à une surveillance en continu
Le retour d’informations en temps réel sur l’état et les diagnostics de chaque éclairage permet de surveiller en permanence les performances du système. Cela facilite la détection précoce des problèmes, réduisant ainsi les temps d’arrêt et garantissant un éclairage constant pour l’inspection par vision industrielle.
- Mise en service plus rapide et configuration simplifiée
Le contrôle centralisé via Ethernet permet de configurer tous les canaux d’éclairage depuis une interface unique. Cela réduit le temps d’installation et simplifie la mise en service par rapport à une configuration individuelle des éclairages. La prise en charge du protocole RS232, utilisant le même jeu de commandes, permet aux intégrateurs de mettre en service et de tester les canaux depuis un ordinateur portable avant même que le réseau Ethernet de la ligne ne soit opérationnel, puis de transférer le contrôle à l’automate ou au système de vision une fois l’installation terminée.
- Détection des défauts facilitée et maintenance accélérée
Le retour d’information au niveau de chaque canal facilite l’identification de problèmes tels que des écarts de tension ou un comportement de fonctionnement anormal. Cela accélère le dépannage et réduit les interruptions de production.
- Une architecture évolutive pour une expansion future
La conception modulaire du TPL-CONTROL-1 permet d’ajouter des éclairages et des points d’inspection supplémentaires sans refonte du système, facilitant ainsi l’évolution de l’installation au gré des besoins de production.